Materiaalkwaliteiten
1.4313 (X3CrNiMo13-4 / F6NM) | Gesmeed & Gecertificeerd
W.nr. 1.4313 (UNS S41500) is zachtmartensitisch 13/4-staal voor waterturbines, pompen en compressoren, gesmeed geleverd in QT700 tot QT900 met certificaat.
Over deze kwaliteit
Wat is 1.4313?
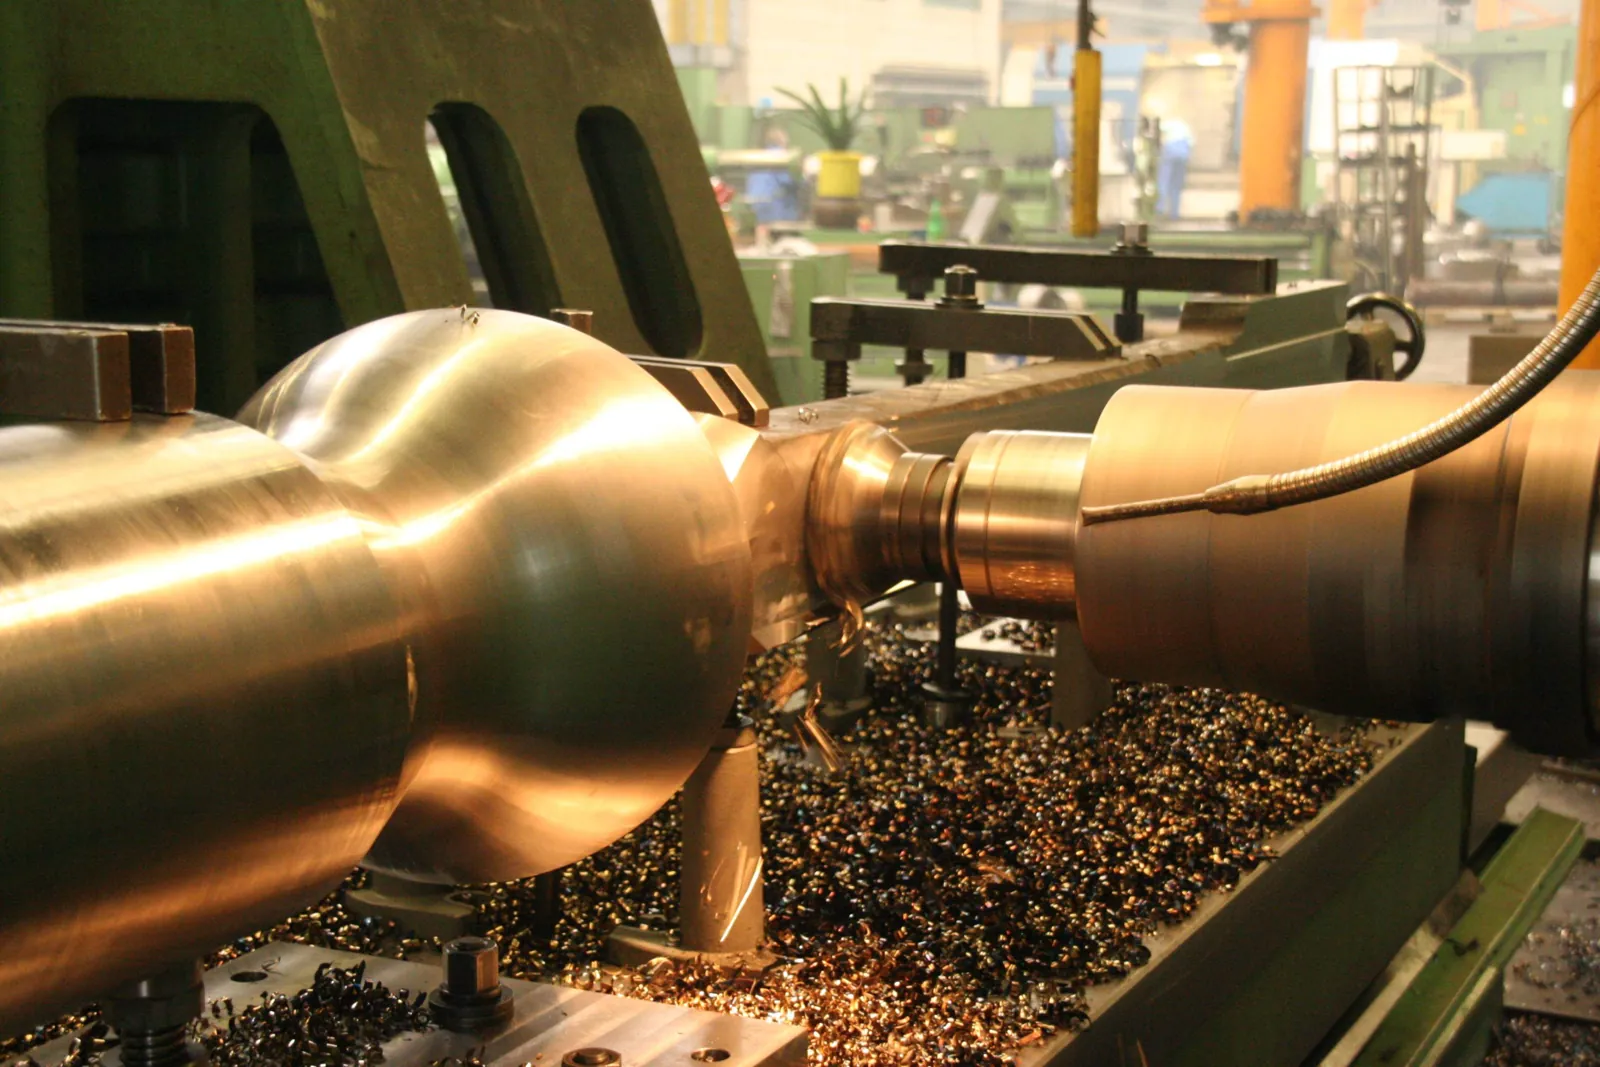
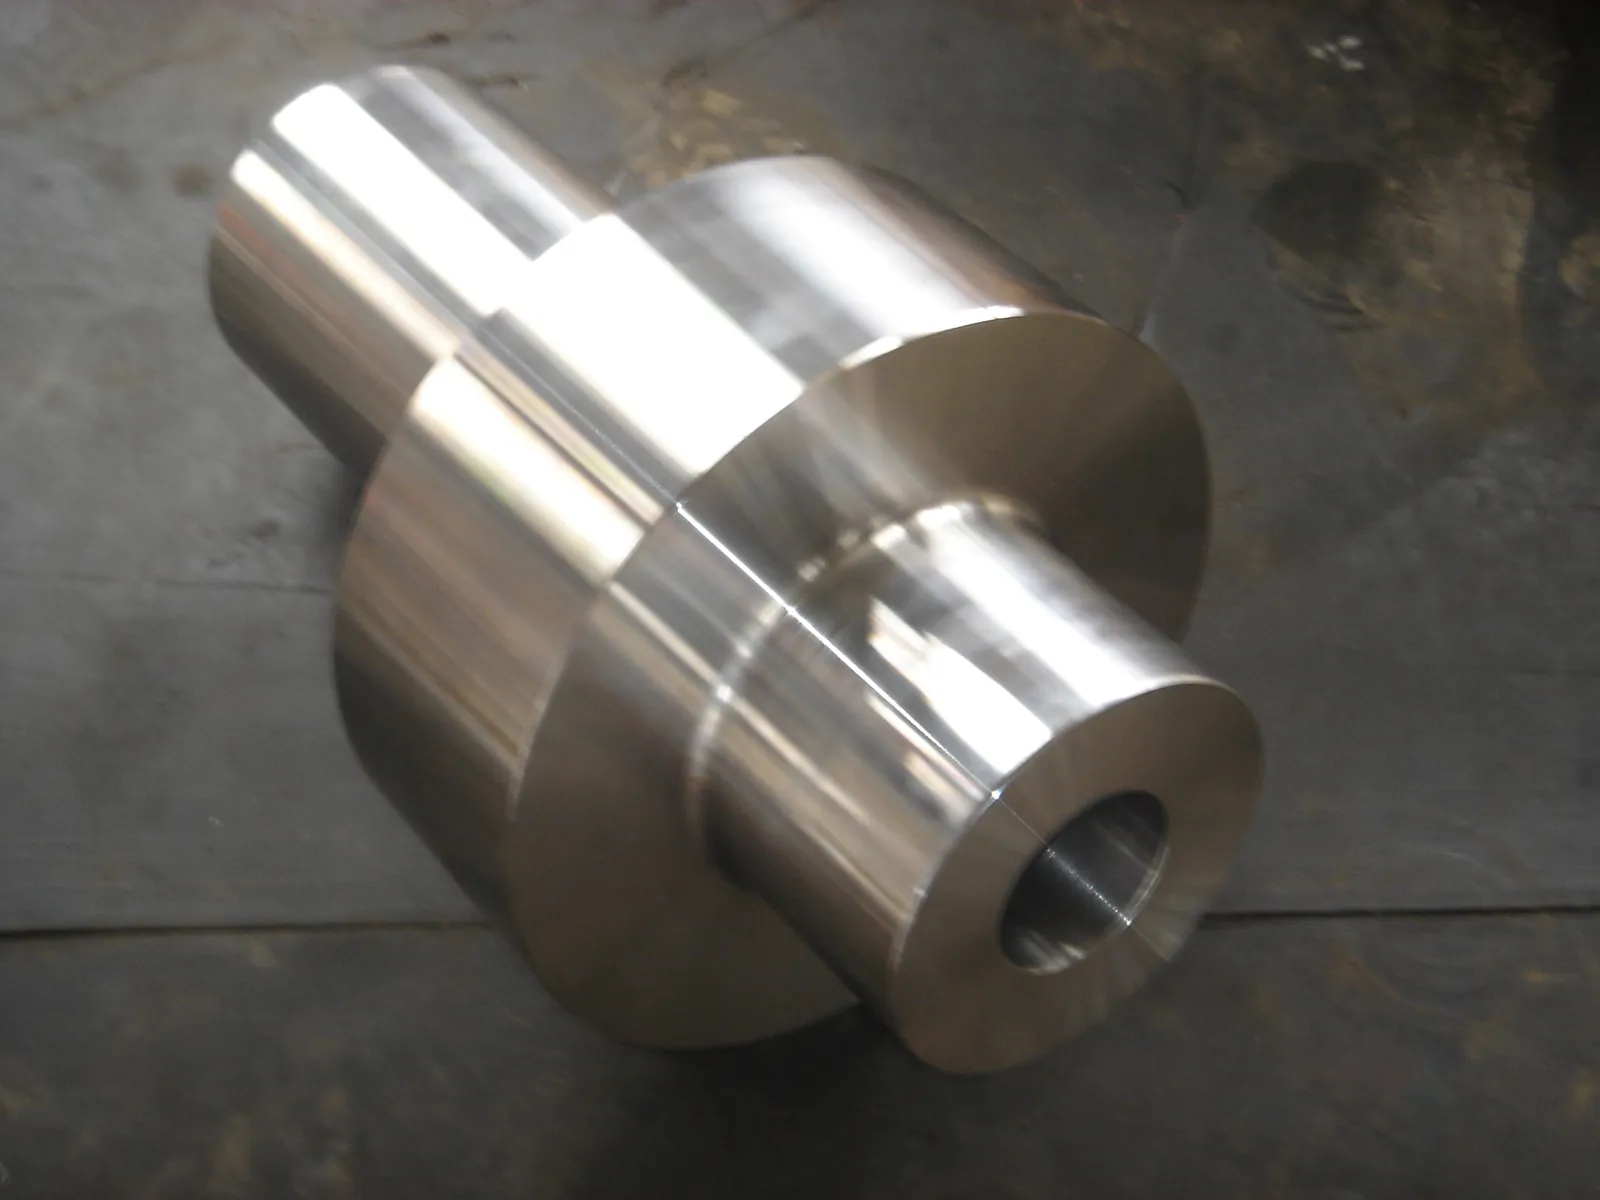
1.4313 is een zachtmartensitisch roestvast staal (Engels: soft martensitic stainless steel) met 12 tot 14% chroom, 3,5 tot 4,5% nikkel en een kleine toevoeging molybdeen. In de EN-norm heet 1.4313 X3CrNiMo13-4; de gesmede ASTM-tegenhanger is F6NM volgens ASTM A182, met UNS-nummer S41500. Metal Service Europe levert deze kwaliteit als smeedstuk, van staf en ringen tot flenzen en complete delen naar tekening.
Na veredelen combineert het staal een hoge sterkte met een goede taaiheid. Het is bovendien luchthardend: ook dikke doorsneden harden bij afkoelen aan lucht, met weinig kans op scheuren tijdens de warmtebehandeling. Dat maakt 1.4313 geschikt voor grote, zwaarbelaste delen in waterkrachtturbines, pompen, compressoren en afsluiters. Producenten noemen daarnaast toepassingen in de olie- en petrochemie en in drukvaten volgens EN 10272.
Het staal wordt veredeld geleverd, in klassen volgens EN 10088-3 zoals QT700 en QT900. De klasse kiest u op basis van de gevraagde sterkte en de omgeving waarin het onderdeel werkt. Voor zuurgastoepassingen gelden aanvullende eisen aan de hardheid en de warmtebehandeling. Hebt u naast smeedwerk ook gegoten delen nodig, dan is CA6NM de gegoten tegenhanger met dezelfde 13/4-opbouw.
Aanduiding
Waarde
Werkstofnummer
1.4313
EN-kortnaam
X3CrNiMo13-4
EN-normen
EN 10088-3, EN 10250-4, EN 10222-5, EN 10272
ASTM / UNS
A182 F6NM (smeedstukken), A276 (staf) / S41500
Gietvariant
CA6NM (ASTM A743/A487), 1.4317
Leveringstoestand
+QT700 (voorheen QT650), +QT780, +QT900; +A (zachtgegloeid)
Toepassingen
Toepassingen van 1.4313
Afsluiterhuizen, zittingen en schuiven
Componenten voor olie en petrochemie
Compressoronderdelen
Drukvatonderdelen
Flenzen
Onderdelen voor waterkrachtturbines
Pomponderdelen
Samenstelling en eigenschappen
Samenstelling en eigenschappen van 1.4313 / X3CrNiMo13-4
Chemische samenstelling
Element
Gewicht % (EN 10088-3)
Koolstof (C)
≤ 0,05
Silicium (Si)
≤ 0,70
Mangaan (Mn)
≤ 1,50
Fosfor (P)
≤ 0,040
Zwavel (S)
≤ 0,015
Chroom (Cr)
12,0 – 14,0
Nikkel (Ni)
3,5 – 4,5
Molybdeen (Mo)
0,3 – 0,7
Stikstof (N)
≥ 0,02
Mechanische eigenschappen na veredelen (+QT)
Toestand
Rp0,2 min. (MPa)
Rm (MPa)
A min. (%) tot 160 mm
A min. (%) 160 – 250 mm
QT700
520
700 – 850
15
12
QT780
620
780 – 980
15
12
QT900
800
900 – 1100
12
10
ASTM A276 conditie T
620
≥ 795
15
15
Minimumwaarden volgens EN 10088-3 (rek tot 160 mm in langsrichting, van 160 tot 250 mm in dwarsrichting) en ASTM A276 conditie T voor alle maten; bron: datasheets van staalproducenten. Voor doorsneden boven 250 mm spreken wij de waarden met u af.
Warmtebehandeling en verwerking
Smeden tussen 1150 en 900 °C, na langzaam opwarmen tot circa 850 °C; het gebied rond 825 °C vermijden
Harden bij 950 – 1050 °C in lucht, olie of polymeer
QT700: dubbel ontlaten, eerst bij 650 – 700 °C en daarna bij 600 – 620 °C
QT900: ontlaten bij 520 – 580 °C
Zachtgegloeid (+A) bij 600 – 650 °C: maximaal 320 HB
Verspanen vergelijkbaar met constructiestaal van gelijke hardheid; niet geschikt voor koudvervormen
Onze aanpak
Van aanvraag tot levering
Aanvraag & specificatie
U vermeldt de QT-klasse, de leidende norm (EN of ASTM) en een eventuele NACE-eis. Wij beoordelen of de gevraagde combinatie van sterkte en hardheid haalbaar is.
Productie bij de juiste smederij
Het smeedtraject en het dubbel ontlaten van 13/4-staal vragen ervaring. Wij kiezen een smederij die dat beheerst en bewaken de warmtebehandeling.
Kwaliteitscontrole & levering
Hardheidsmeting, ultrasoon onderzoek en desgewenst kerfslagproeven bij lage temperatuur bevestigen de kwaliteit. Daarna volgt levering ruw, voorgedraaid of compleet bewerkt.
Kwaliteit
Certificering en kwaliteitsborging
Ieder smeedstuk in 1.4313 wordt apart getest en blijft volledig traceerbaar. Bij zuurgastoepassingen staan de gemeten hardheid en beide ontlaattemperaturen op het certificaat, als onderbouwing voor de materiaaleisen van NACE MR0175 / ISO 15156. Is een onafhankelijke keuring vereist, dan is afname door bijvoorbeeld TÜV of DNV mogelijk. Hoe wij keuringen vastleggen en bewaken, leest u bij kwaliteitsborging.
Leverbaar
1.4313 beschikbaar als
Voor turbine-, pomp- en afsluiterbouw leveren wij 1.4313 in deze vormen:
Veelgestelde vragen
Veelgestelde vragen over 1.4313
Is 1.4313 hetzelfde als F6NM?
Bijna. 1.4313 en F6NM zijn dezelfde 13/4-legering, maar de normen hanteren andere grenzen. EN 10088-3 staat maximaal 4,5% nikkel en 0,3 tot 0,7% molybdeen toe, ASTM A182 F6NM tot 5,5% nikkel en 0,5 tot 1,0% molybdeen. Een smelt kan aan beide voldoen, maar dat is niet vanzelfsprekend. Vermeld daarom welke norm leidend is voor uw order.
Welke QT-klasse van 1.4313 moet ik kiezen?
De keuze tussen QT700, QT780 en QT900 volgt uit de gevraagde sterkte en de omgeving van het onderdeel. QT700, voorheen QT650, geeft minimaal 520 MPa rekgrens en wordt dubbel ontlaten, dicht bij de NACE-voorschriften; daarmee is het het vertrekpunt bij een zuurgaseis. QT780 haalt minimaal 620 MPa, QT900 minimaal 800 MPa voor delen waar sterkte voorop staat. Het veredelen hoort bij onze levering.
Wat is de NACE-hardheidseis voor 1.4313?
Voor 13Cr-4Ni-staal stelt NACE MR0175 / ISO 15156-3 een maximale hardheid van 23 HRC, met een voorgeschreven dubbele ontlaatbehandeling. De eerste stap ligt tussen 648 en 691 °C, de tweede tussen 593 en 621 °C. Onder 23 HRC blijven is lastig: austeniet dat tijdens het ontlaten ontstaat, kan bij afkoelen weer harde martensiet worden. Hardheidsmeting op meerdere posities geeft daarom meer zekerheid; de meetpunten leggen wij vooraf vast.
Is 1.4313 lasbaar?
1.4313 is lasbaar met de gangbare booglasprocessen, mits u de juiste lasprocedure volgt. Voorwarmen tot circa 150 °C is nodig, en na het lassen moet het deel worden ontlaten, bij voorkeur direct vanuit de laswarmte. Aanloopkleuren en oxidehuid moeten worden verwijderd. Voor kritische delen adviseren wij een gekwalificeerde lasprocedure.
Wat is de gegoten tegenhanger van 1.4313?
De gegoten tegenhanger van 1.4313 is CA6NM volgens ASTM A743 en A487, in Europese termen 1.4317. Het gaat om dezelfde 13/4-chroomnikkelopbouw, maar dan als gietkwaliteit. Zo kunt u gesmede en gegoten delen in dezelfde materiaalfamilie combineren. Of uw gietdeel in CA6NM kan worden uitgevoerd, bespreken wij graag; lees ook meer over ons centrifugaal gietwerk.
Is 1.4313 geschikt voor zeewater?
Beperkt. Met een PREN van 13,4 tot 16,6 is 1.4313 goed bestand tegen matig corrosieve media zonder chloriden, maar in zeewater bestaat een risico op putcorrosie. Een gepolijst oppervlak verbetert de bestendigheid duidelijk. Voor onderdelen die permanent in zeewater staan, is een duplex- of superduplexstaal meestal de betere keuze, zoals duplex 1.4462.
Waarom wordt 1.4313 gebruikt in waterturbines en pompen?
De combinatie van sterkte, taaiheid en luchthardendheid maakt 1.4313 geschikt voor grote turbine- en pompdelen. Ten opzichte van 410 of 420 Mod is de kerftaaiheid onder nul beter. Het staal is bovendien ferromagnetisch en polijstbaar, zodat magnetisch onderzoek mogelijk is en het oppervlak fijn kan worden afgewerkt.
Tot welke temperatuur is 1.4313 inzetbaar?
Volgens de producent is 1.4313 inzetbaar van −60 tot 300 °C. Bij hogere temperatuur daalt de rekgrens geleidelijk: in klasse QT780 garandeert EN 10088-3 bij 100 °C nog 590 MPa en bij 300 °C 530 MPa. Voor QT900 is dat 720 en 620 MPa. Houd bij het ontwerp van onderdelen voor warm water of stoom rekening met deze lagere waarden.
Welke keuringen en certificaten zijn mogelijk voor 1.4313?
Elk smeedstuk in 1.4313 gaat doorgaans vergezeld van een EN 10204 3.1-certificaat; op verzoek wordt dat 3.2, met Bureau Veritas, RINA of een andere instantie als keurder. Naast trekproef en hardheidsmeting zijn kerfslagproeven bij lage temperatuur, ultrasoon onderzoek, magnetisch onderzoek en PMI mogelijk. Welke proeven op het certificaat moeten staan, leggen wij vóór de productie samen met u vast.
Wat is de levertijd van smeedwerk in 1.4313?
Voor smeedwerk in 1.4313 hangt de levertijd vooral af van gewicht, afmetingen en bewerkingsgraad. Voorgedraaid werk kan in bepaalde gevallen na 6 werkweken worden verzonden; voor volledig bewerkte stukken geldt doorgaans 8 tot 10 werkweken. Een dubbele ontlaatbehandeling of uitgebreide keuring voor een NACE-eis kan extra tijd vragen. In de offerte staat altijd de termijn die bij uw tekening past.
In beeld
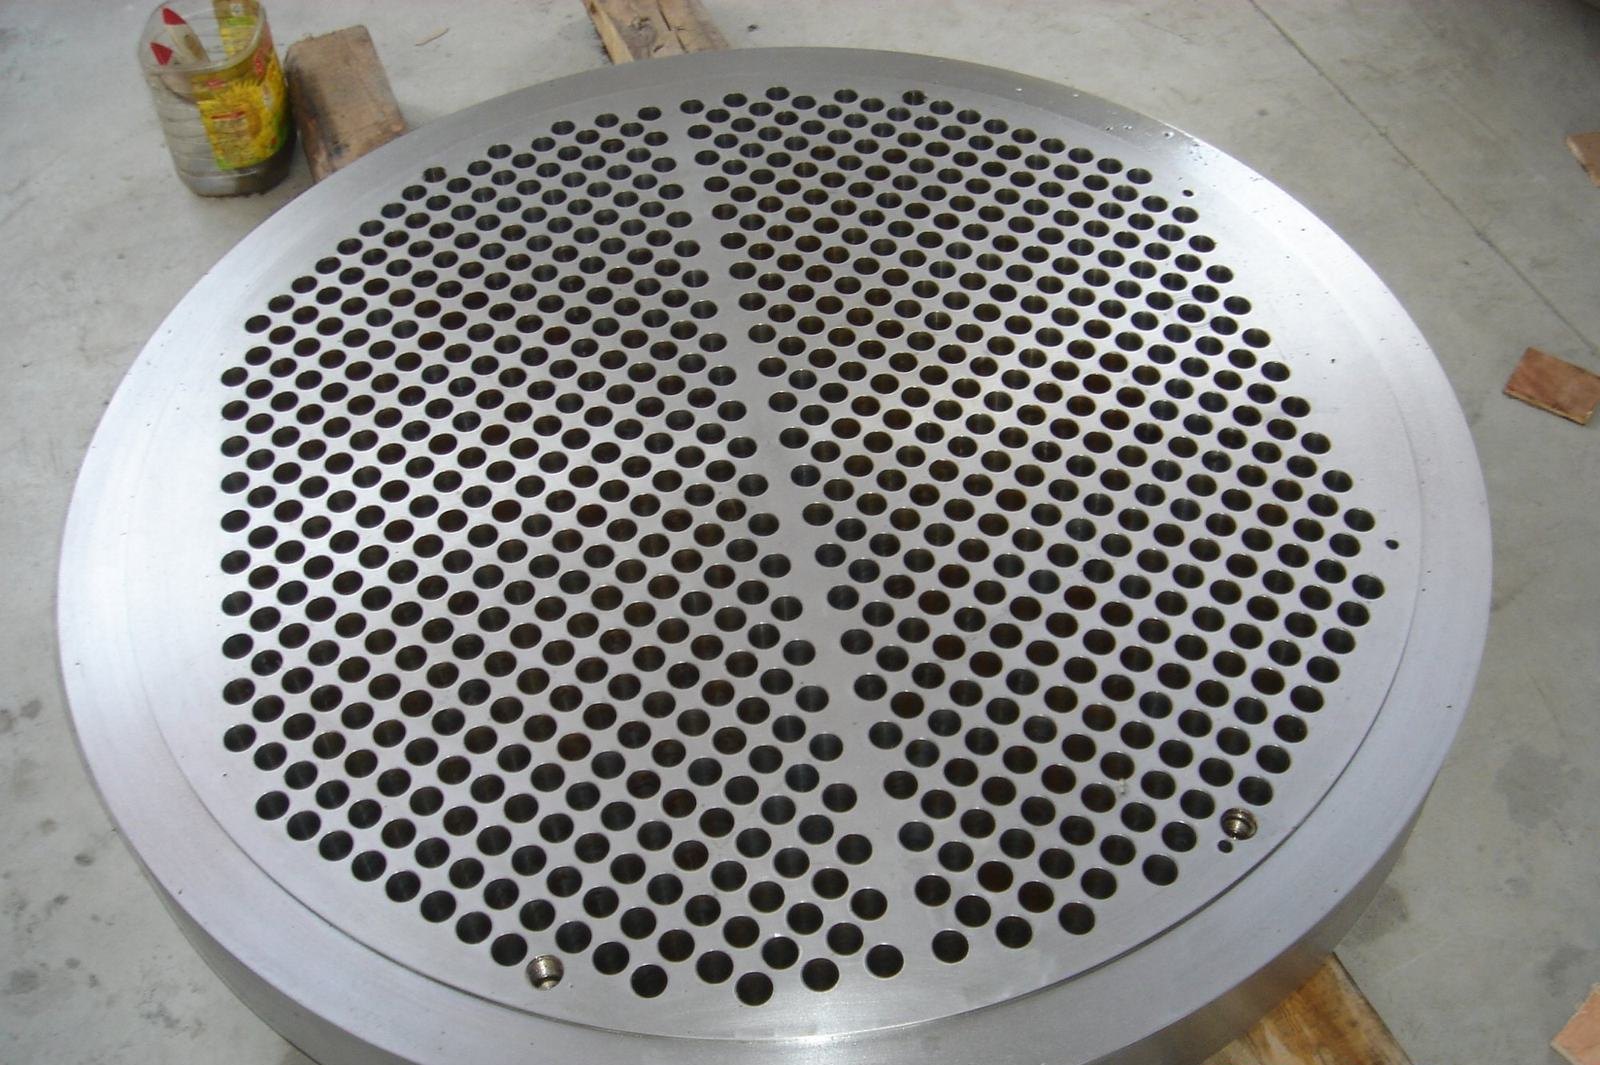
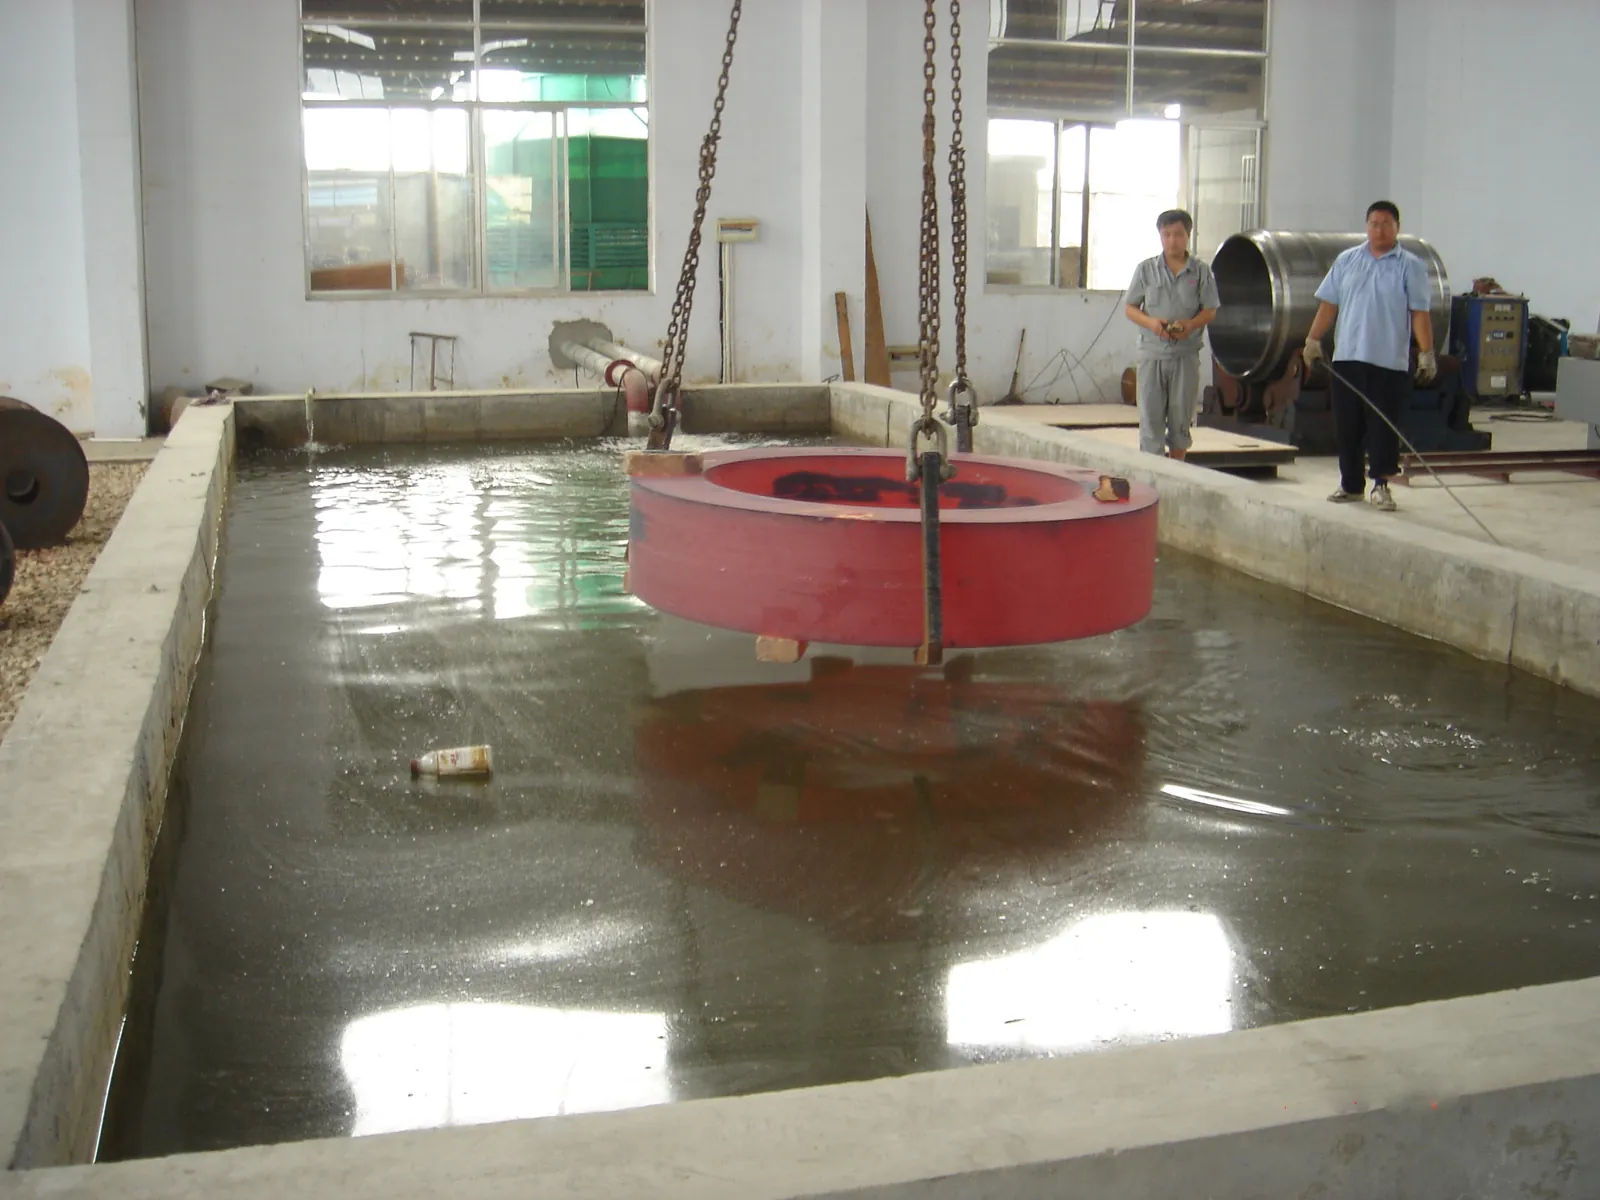
Een greep uit ons werk
Verwante kwaliteiten
Bekijk ook
Vraag een offerte aan voor 1.4313 / X3CrNiMo13-4
Stuur ons uw tekening met de gewenste QT-klasse en eventuele zuurgaseisen. Wij reageren snel met een voorstel in 1.4313 dat past bij uw toepassing.
QT700, QT780 of QT900
NACE-hardheid aantoonbaar
Certificaat 3.1 of 3.2
Elk stuk afzonderlijk getest
Offerte aanvragen
Laat uw gegevens achter, wij nemen snel contact met u op.